钻攻中心导轨淬火工艺:揭秘高效稳定的关键步骤
标题:钻攻中心导轨淬火工艺:揭秘高效稳定的关键步骤
一、淬火工艺的重要性
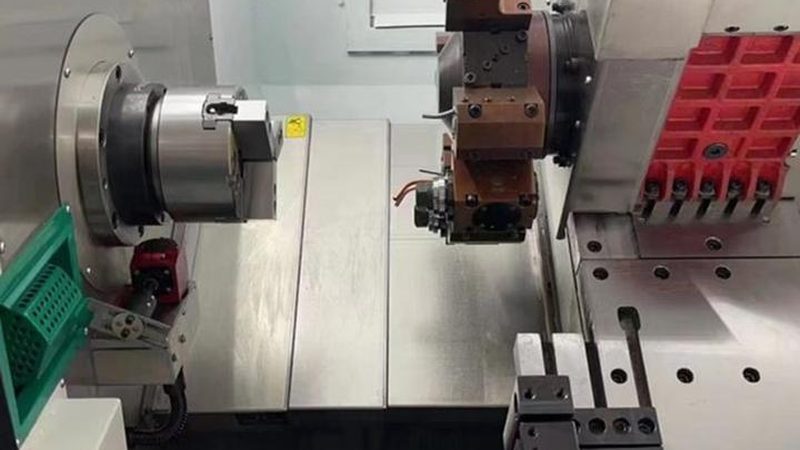
在数控钻攻中心的生产过程中,导轨的精度和耐磨性是保证加工精度和长期稳定性的关键。淬火工艺作为一种提高导轨性能的重要手段,对于提升机床的整体性能具有至关重要的作用。
二、淬火工艺原理
淬火工艺是通过快速加热和快速冷却,使材料表面或局部区域发生相变,从而获得所需的性能。在钻攻中心导轨的淬火过程中,通常采用油淬或水淬的方式,以实现快速冷却,防止导轨变形。
三、淬火工艺方法
1. 预热处理:在淬火前,对导轨进行预热处理,可以提高淬火效果,减少导轨变形。
2. 加热:将导轨加热至淬火温度,通常为800-900℃,保持一段时间,使导轨内部组织均匀。
3. 淬火:将加热后的导轨迅速放入油或水中冷却,实现快速冷却,使导轨表面硬度提高。
4. 回火:淬火后的导轨硬度较高,但韧性较差,通过回火处理可以降低硬度,提高韧性。
四、淬火工艺注意事项
1. 控制加热温度:加热温度过高或过低都会影响淬火效果,需要根据材料性能和设备条件进行合理控制。
2. 严格控制冷却速度:冷却速度过快或过慢都会导致导轨变形,需要根据材料性能和冷却介质选择合适的冷却速度。
3. 选择合适的冷却介质:油淬和水淬各有优缺点,需要根据实际情况选择合适的冷却介质。
五、淬火工艺效果评估
淬火工艺的效果可以通过以下指标进行评估:
1. 硬度:淬火后的导轨硬度应达到HRC 58-62,以保证耐磨性。
2. 表面粗糙度:淬火后的导轨表面粗糙度应小于Ra 0.8,以保证加工精度。
3. 导轨变形:淬火后的导轨应无明显的弯曲、扭曲等变形。
通过以上淬火工艺方法,可以有效提高钻攻中心导轨的精度和耐磨性,从而保证机床的长期稳定性和加工精度。
本文由 武汉双喜数控机械加工厂 整理发布。